现场记录
高湿机加工车间 18 个月:热浸锌与 304 的锈蚀对照
2026 年 4 月 8 日,邯郸一处机加工车间的桥架跟踪记录整理完毕。该车间切削液雾气长期存在,相对湿度 85% 以上,同一条产线上并排安装了热浸锌 68 μm 与 304 不锈钢两种槽体。
18 个月后的状态
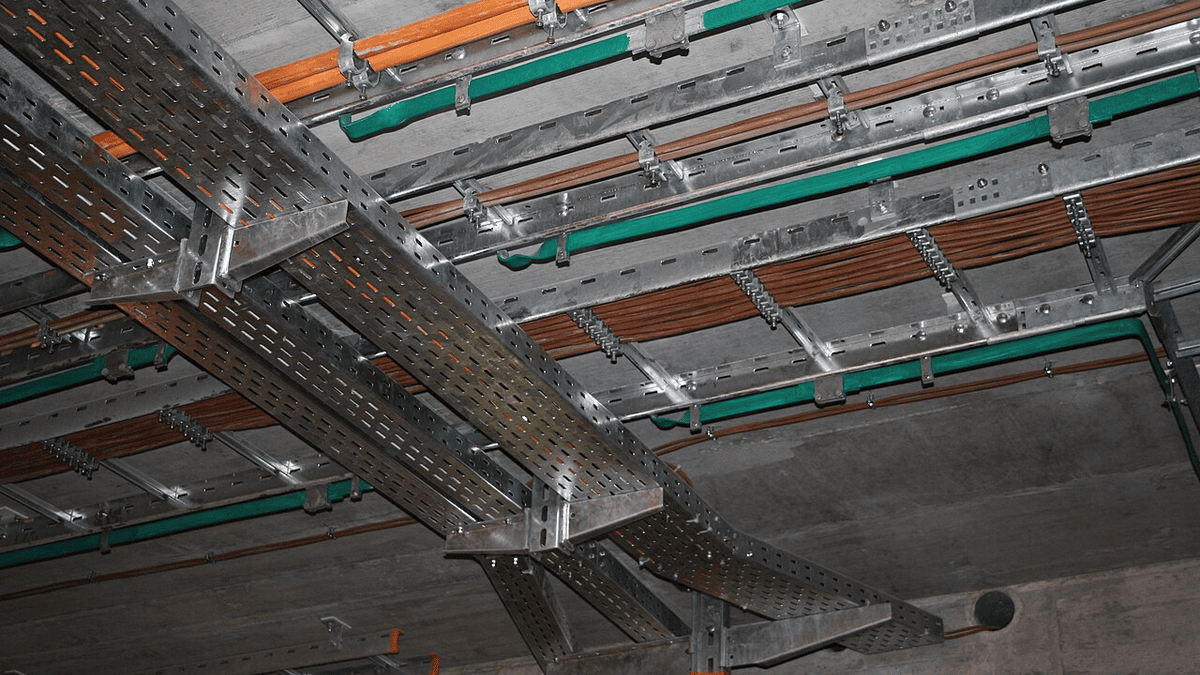
热浸锌段表面均匀灰白,折边与切口无红锈,锌层复测均值 61 μm,较出厂减少 7 μm。304 段整体完好,但在折边内侧与焊缝附近出现 3 处直径 0.5 至 1 mm 的点蚀,最深 0.3 mm。
点蚀的成因
车间空气里含切削液雾化颗粒与少量氯离子,304 的钝化膜在缝隙处难以再生成。折边与横担贴合的位置形成缝隙,氧浓度差引发缝隙腐蚀,这一现象与材质牌号无关,与结构缝隙有关。
两种方案的成本对比
同规格 300×100 槽体,热浸锌单价约为 304 的 55%,18 个月内两者都无需更换,但 304 段需在检修时补焊 3 处并重新钝化,单次维修费用约合 6 米新料的价钱。把两者的年维护费折算到 200 米长度,热浸锌约 120 元,304 约 260 元。
选材的结论
含切削液雾气、氯离子低于 50 mg/L 的车间,热浸锌 65 μm 足够;氯离子更高或有定期冲洗的场所才上 304,并且要减少搭接缝隙,横担与槽体之间加 1 mm 绝缘垫可缓解缝隙腐蚀。这条分界线在现场用氯离子试纸测 3 个点即可判断,10 分钟出结果。
同一车间的两种处理方案
车间东侧一段改用喷塑 RAL7035,干膜 70 μm,18 个月后涂层失光但无锈点,色差 ΔE 到 2.1。西侧的热浸锌段虽然外观偏灰,但复测锌层仍有 61 μm,两者的差别更多体现在观感而不是寿命上。
给设计院的建议
这类车间在图纸阶段常在热浸锌与 304 之间摇摆,实际按氯离子浓度分档更省事:低于 50 mg/L 选热浸锌,50 至 200 mg/L 选 304 并减少搭接,超过 200 mg/L 再考虑 316L。三档对应的单价差在 1 至 2.2 倍之间。